
Разборка прощает многое. Сборка не прощает почти ничего: любая неточность превращается в течь — либо сразу на опрессовке, либо через несколько недель работы на режиме.

Неприятность в том, что цена ошибки не равна цене её исправления. Повторная разборка стоит столько же, сколько первая, плюс новый комплект уплотнений, плюс ещё одно отключение объекта.
Разбираем, что идёт не так чаще всего.
1. Затяжка без контроля размера
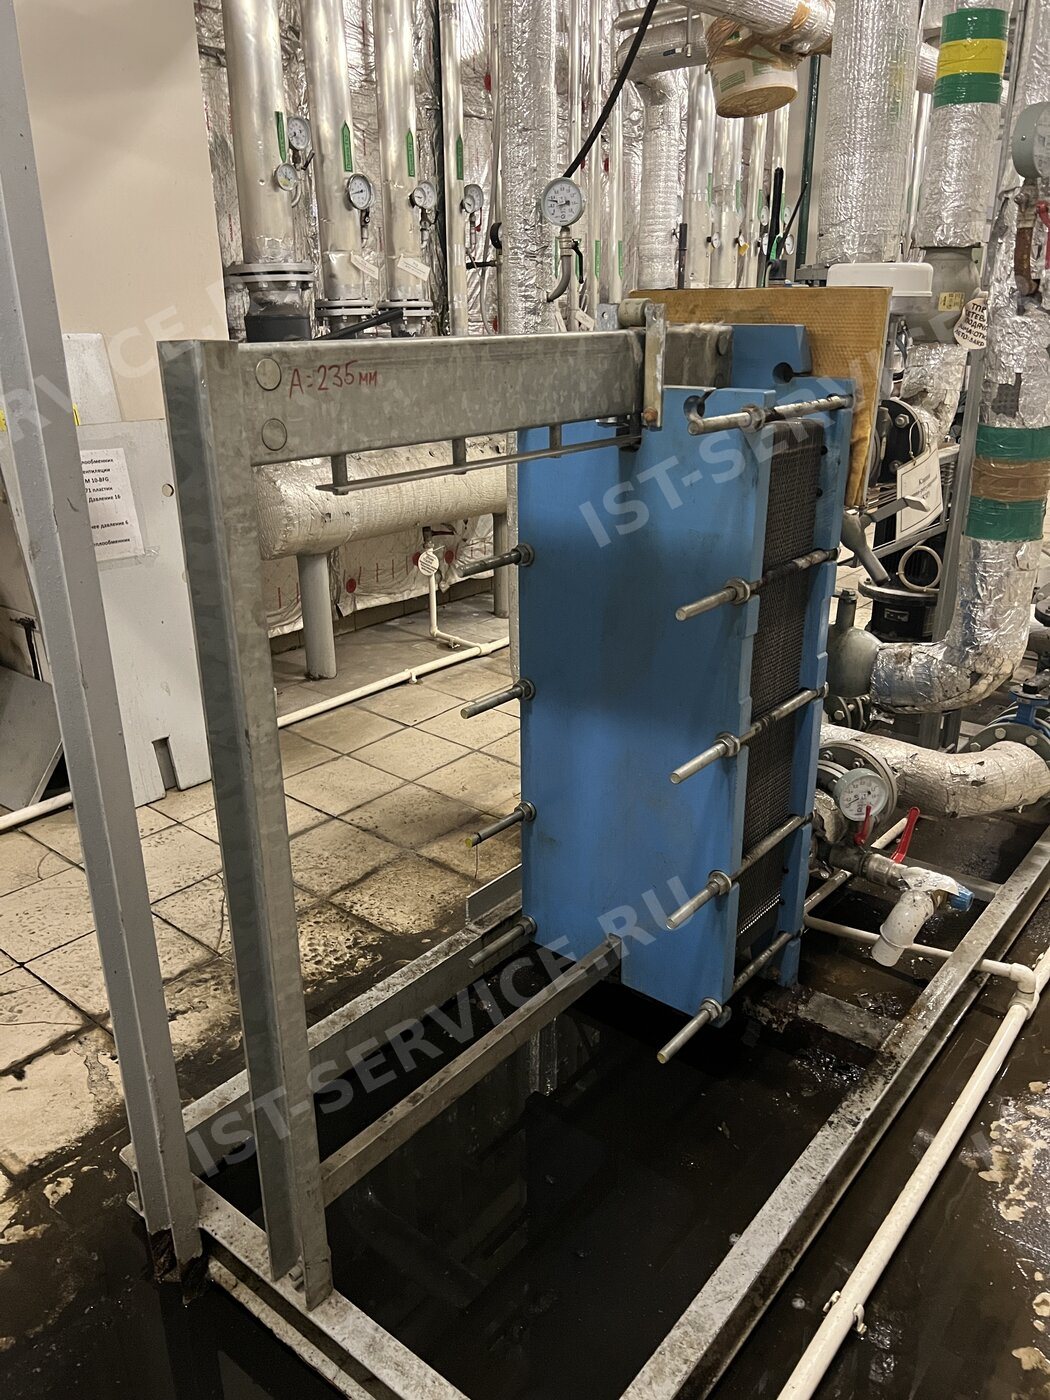
Самая частая и самая дорогая ошибка. Пакет тянут «до упора» или «пока не перестанет сочиться», вместо того чтобы сжать его до паспортного размера.
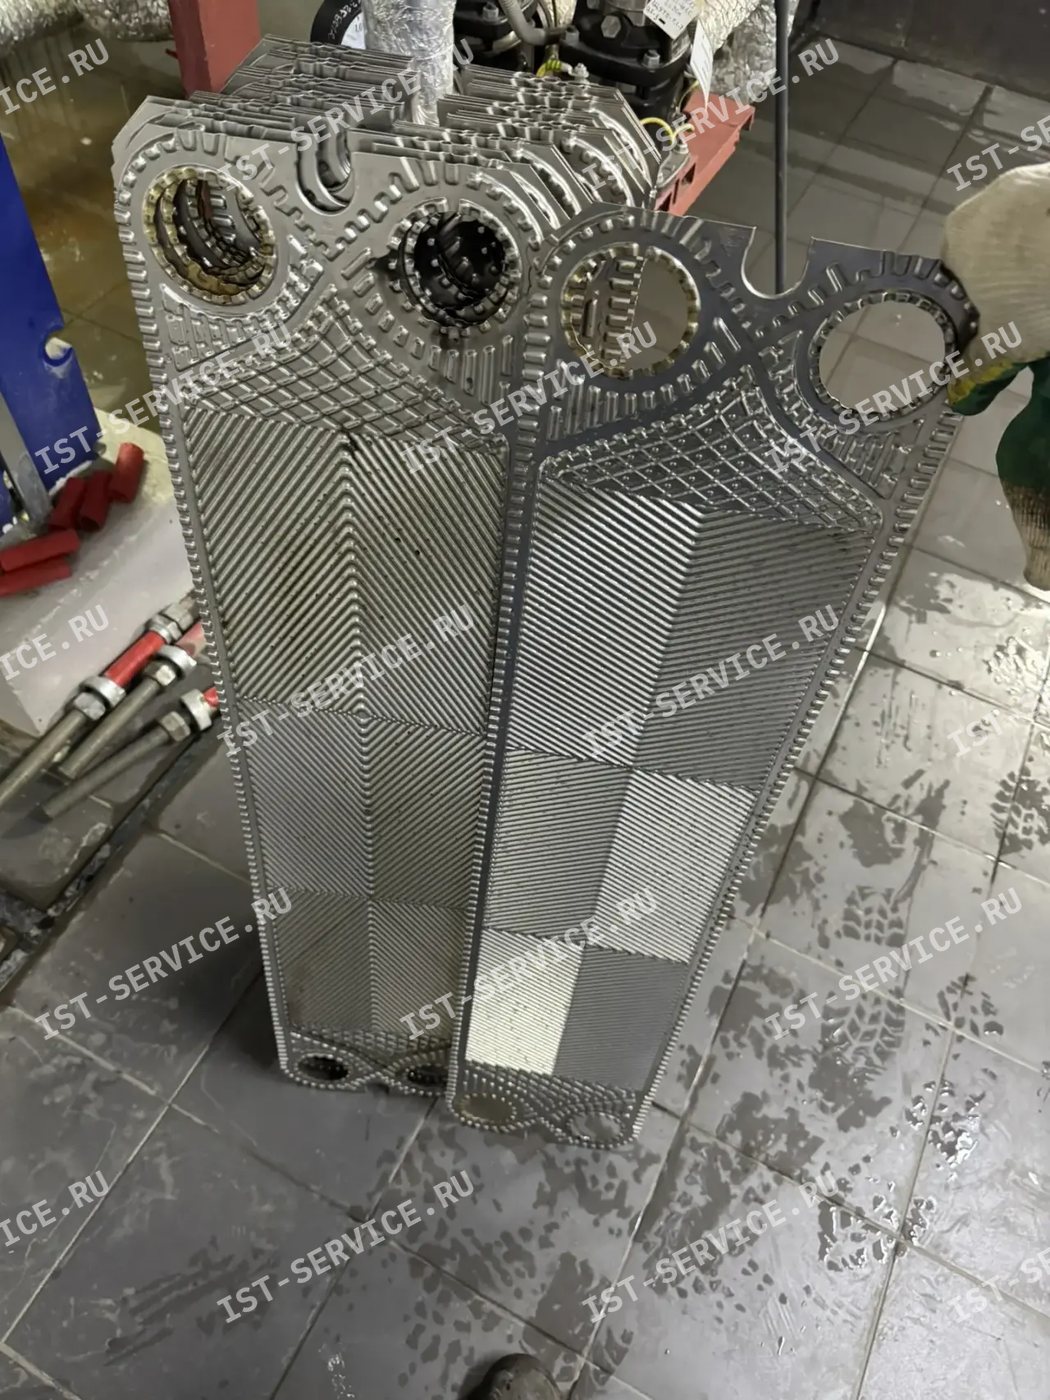
Что получается: при перетяжке уплотнение выдавливается из паза, а пластины начинают деформироваться — необратимо. Аппарат обычно проходит опрессовку нормально, а течь появляется позже, когда исправлять уже нечего: следующая сборка с новыми уплотнениями течь не устранит, потому что проблема теперь в геометрии пластин.
Подробный разбор — размер пакета: почему нельзя тянуть до упора.
2. Перекос прижимной плиты
Шпильки затягиваются по одной до конца вместо равномерного обхода крест-накрест. Плита уходит с перекосом.
Результат сразу в обе стороны: с одной стороны пакет недожат и течёт, с другой пережат и деформируется. Попытка «дотянуть» текущую сторону усугубляет перекос.
Контроль — замер размера пакета по всем четырём углам, а не в одной точке. Разница между углами должна укладываться в допуск производителя.
3. Неверная ориентация пластин
Пластина ставится развёрнутой не в ту сторону. Её уплотнение перекрывает не тот порт, канал одного контура закрывается, другой открывается там, где не должен.
Проявляется по-разному: аппарат не выходит на параметры, течёт или даёт смешивание сред. Обнаруживается на опрессовке или после пуска — то есть когда всё уже собрано.
Профилактика делается до разборки: фиксация схемы, раскладка по порядку, контрольная метка по диагонали торца. Подробно — маркировка пластин и схема пакета.
4. Повторно использованные уплотнения
Аппарат разобрали, уплотнения выглядят целыми, комплект решили сэкономить.
Проблема в том, что резина уже приняла форму под нагрузкой: она сплющена ровно по тому положению, в котором работала. При повторной сборке пластины встают чуть иначе, и равномерного прилегания не получается. Плюс за время работы резина потеряла эластичность и не компенсирует микронеровности.
Течь появляется не сразу, а при выходе на режим или после первого цикла остывания. См. почему приходится менять уплотнения.
5. Грязь в пазу
Паз перед укладкой уплотнения не очищен: остатки старого клея, окалина, песок, частицы отложений.
Одна крупинка под уплотнением создаёт локальный зазор — и точку течи. Найти её потом при собранном пакете невозможно: снаружи видно только, что течёт «где-то между этими пластинами».
Сюда же: повреждённый или корродированный паз. Новое уплотнение в нём не будет держать независимо от качества укладки — это то, что должно выявляться при дефектовке.
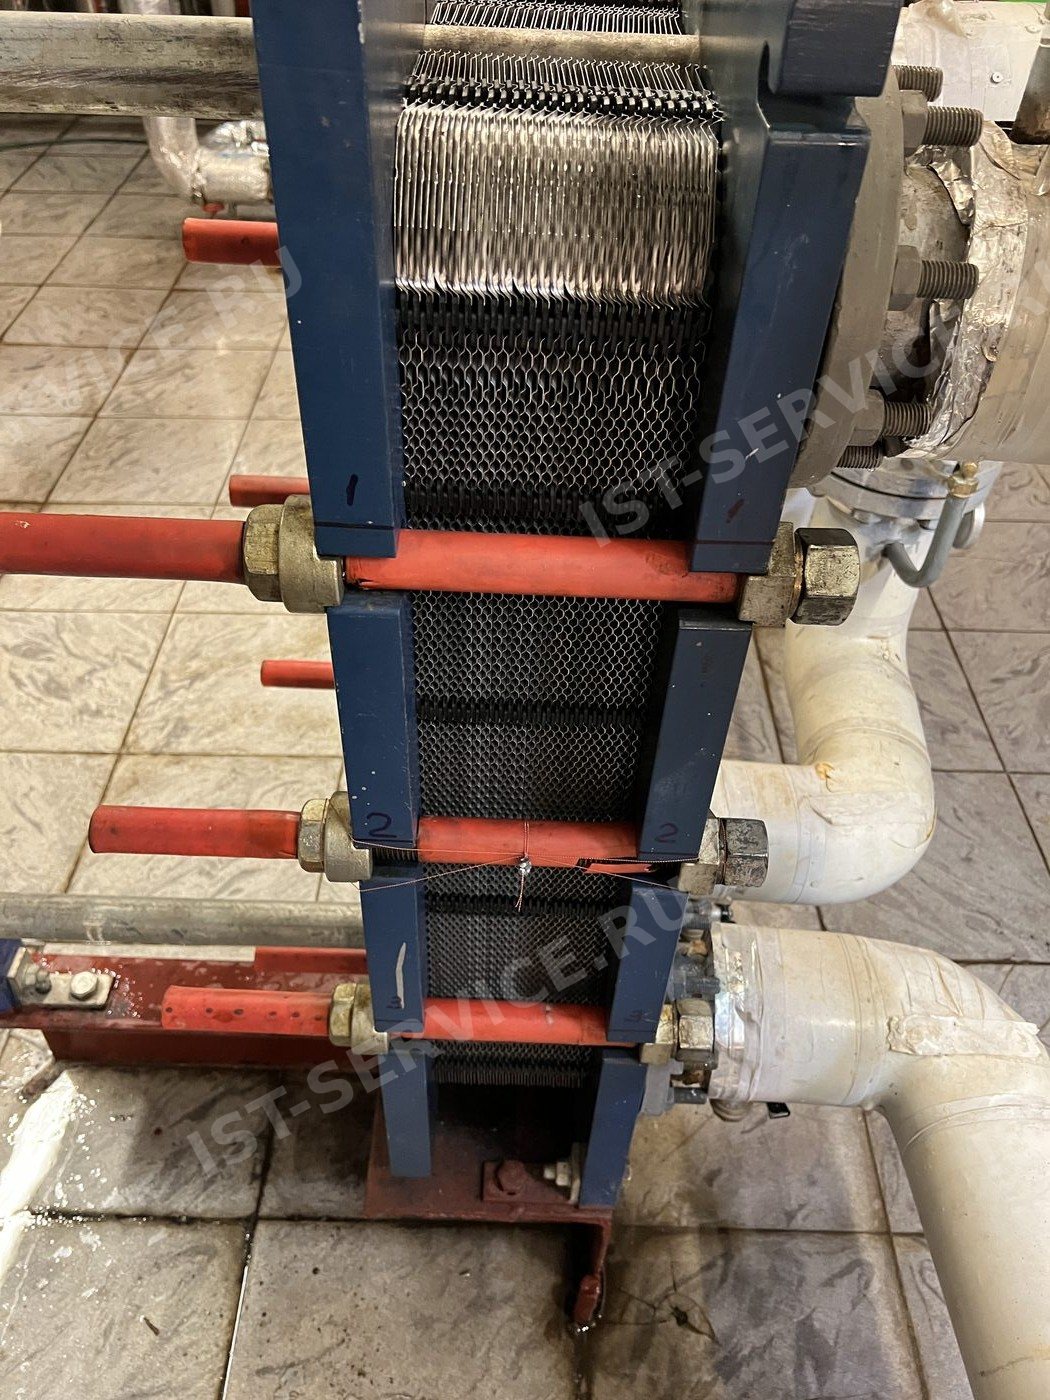
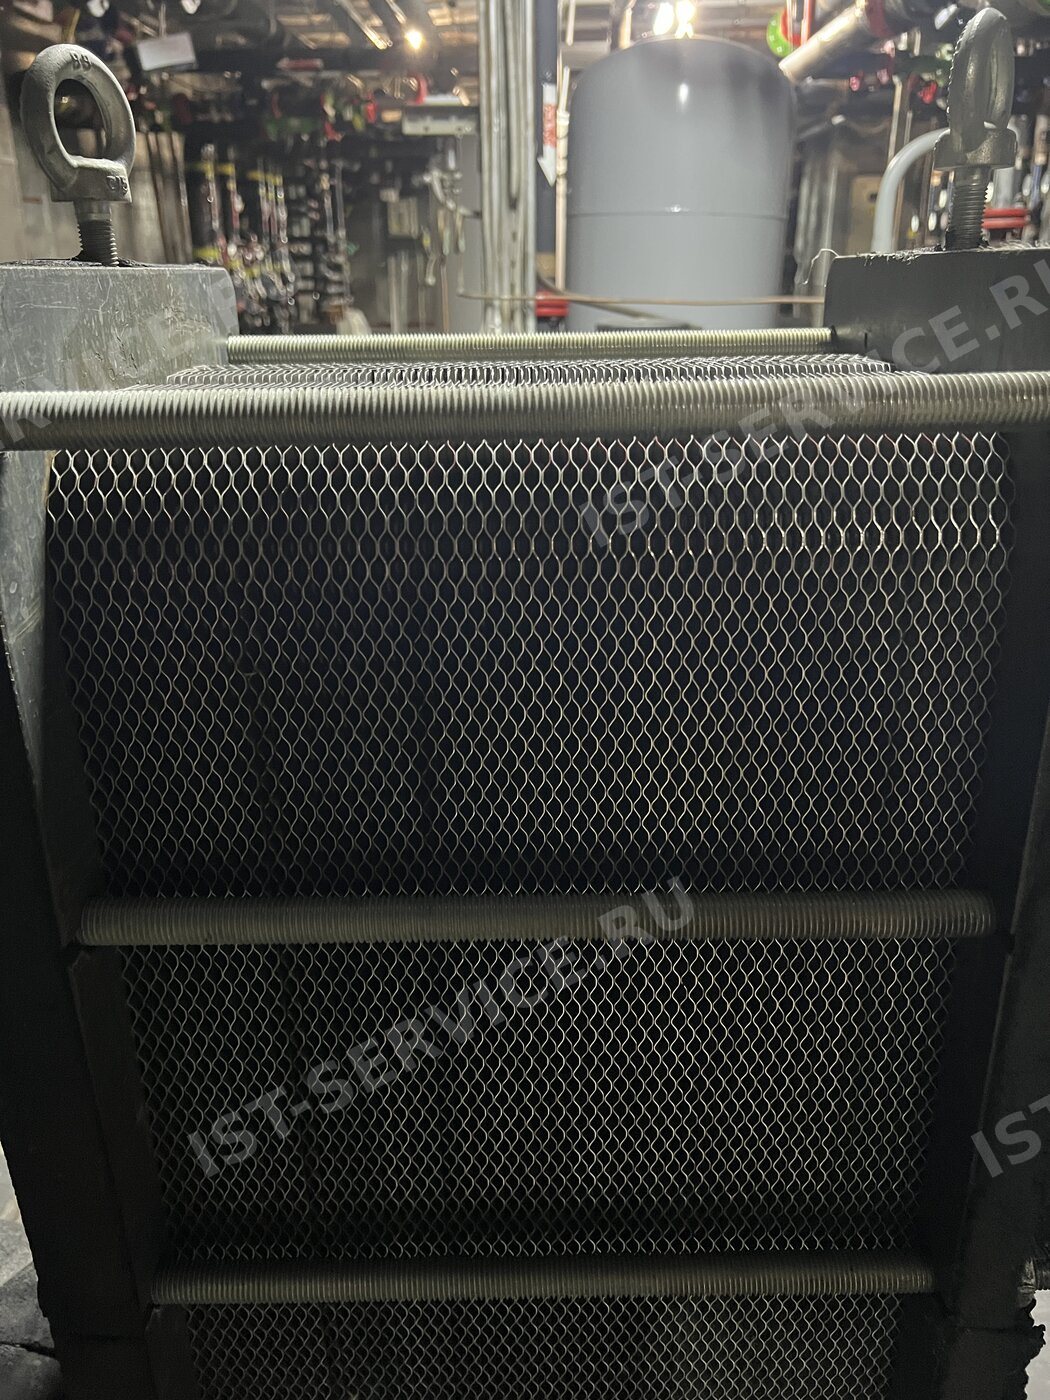

Фотографии с объектов, которые обслуживали.
6. Спешка с клеевыми уплотнениями
Клеевые уплотнения требуют подготовки паза, нанесения клея и выдержки перед сборкой. Если пакет собрать раньше времени, уплотнение смещается при затяжке, а клей не выполняет свою функцию.
Время выдержки определяется инструкцией конкретного клея, а не общими соображениями. Это тот случай, когда сэкономленный час стоит повторной разборки.
7. Перепутанные крайние пластины
Крайние пластины пакета работают только одной стороной, и комплектация уплотнений у них отличается от рядовых. Поставленные не на своё место, они дают течь по краю пакета.
8. Смешанные пластины разных каналов
Если в аппарате стояли пластины с разной геометрией канала, при сборке их легко перепутать — внешне они похожи. Уплотнения к ним разные, и часть деталей окажется не на своём месте.
Профилактика — сортировка при разборке, а не при сборке. См. как подобрать уплотнения.
9. Пропущенная опрессовка
Не ошибка сборки как таковая, но то, что превращает любую из перечисленных ошибок в аварию на объекте.
Опрессовка — единственная проверка, которая подтверждает герметичность до подачи рабочей среды. Пропустить её означает проверять сборку на работающей системе: опрессовка после сборки.
10. Резкий пуск
Аппарат собран правильно, опрессован, а после пуска потёк. Частая причина — резкое открытие арматуры: гидроудар по только что собранному пакету.
Заполнение, удаление воздуха и выход на режим делаются плавно: как правильно запускать теплообменник после ремонта.
Что из этого следует
Почти все перечисленные ошибки объединяет одно: они обнаруживаются не в момент совершения, а на опрессовке или после пуска. Проверить сборку «на глаз» нельзя — можно только соблюсти процедуру и подтвердить результат замером и давлением.
Отсюда практический вывод для заказчика: по итогам работ должны остаться зафиксированный размер пакета и результаты опрессовки. Это и есть подтверждение того, что сборка выполнена правильно: как принять работы.
Частые вопросы
Теплообменник потёк сразу после ремонта — что вероятнее всего?
Чаще всего размер пакета или перекос плиты. Начинают с замера — это самая быстрая проверка.
Потёк через месяц после ремонта — это тоже сборка?
Возможно. Отложенная течь характерна для перетяжки (деформация пластин) и для повторно использованных уплотнений.
Можно ли устранить ошибку сборки подтяжкой?
Только если аппарат недотянут относительно паспортного размера. Во всех остальных случаях подтяжка добавляет к существующей проблеме деформацию пакета.
Обязательно ли менять уплотнения при каждой разборке?
Практически всегда. Экономия на комплекте оборачивается повторной разборкой, которая стоит дороже комплекта.
Как заказчик может проверить качество сборки?
По документам: зафиксированный размер сжатого пакета, результаты опрессовки с показаниями манометра, фотофиксация.
Читайте также: подробнее о подготовке паза и выдержке клея — в отдельной статье.